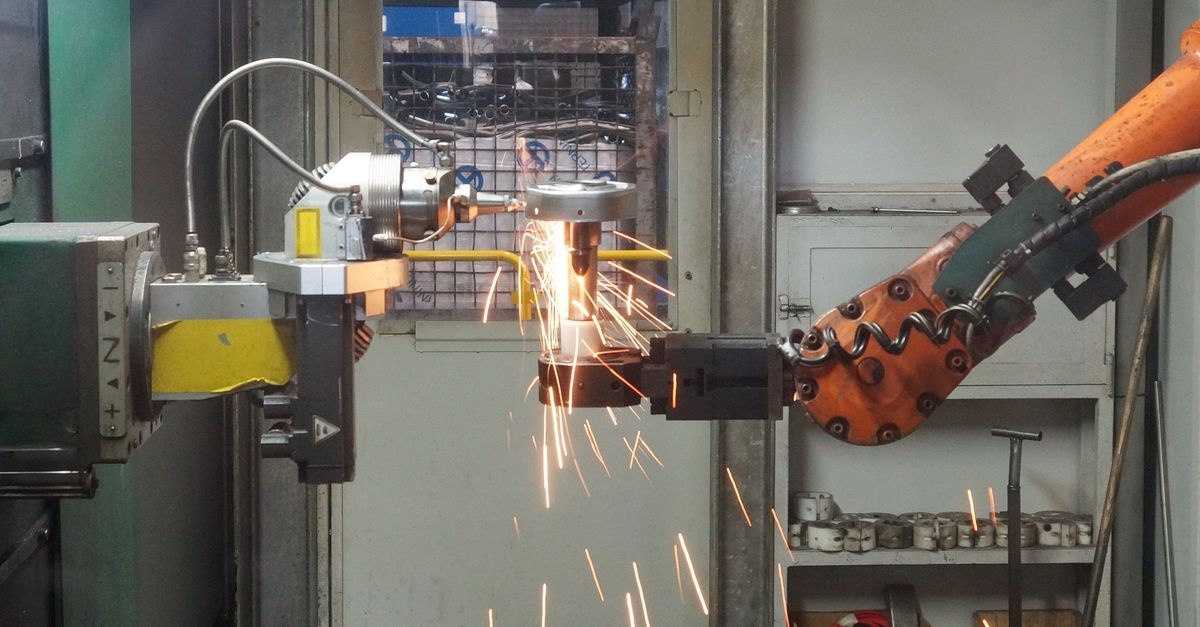
Spawanie w przemyśle: dlaczego dobór metody ma kluczowe znaczenie?
W realiach produkcji seryjnej i wielkoseryjnej spawanie jest jednym z głównych „wąskich gardeł” – wpływa na tempo realizacji, koszty roboczogodzin, zużycie energii oraz ilość poprawek. W Polsce, gdzie wiele firm działa jako poddostawcy dla branży automotive, kolejowej, maszynowej czy energetycznej, rośnie presja na powtarzalność, udokumentowaną jakość i zgodność z normami (np. PN-EN ISO 3834, PN-EN 1090, wymagania UDT w określonych zastosowaniach).
Fraza „spawanie przemysłowe metody” dobrze oddaje sedno problemu: nie ma jednej techniki najlepszej dla wszystkich materiałów i geometrii. To, co działa świetnie przy cienkich blachach nierdzewnych, może być nieopłacalne lub ryzykowne przy grubościennych konstrukcjach ze stali konstrukcyjnej. Dlatego poniżej omawiamy metody, ich mocne i słabe strony oraz typowe scenariusze wdrożeniowe.
Podstawy: co wpływa na wybór technologii spawania?
Zanim przejdziemy do konkretnych procesów (MIG/MAG, TIG, MMA itd.), warto uporządkować czynniki, które w praktyce decydują o doborze metody i parametrów. W zakładach w Polsce najczęściej analizuje się:
- Rodzaj materiału (stal czarna, stal nierdzewna, aluminium, żeliwo, stale wysokowytrzymałe, stale trudno spawalne).
- Grubość i geometria elementu (cienkie blachy vs. grube profile; pozycje wymuszone).
- Wymagania jakościowe i normy (np. klasa wykonania EXC wg PN-EN 1090, poziomy jakości spoin wg ISO 5817).
- Wydajność: prędkość spawania, czas przygotowania, ilość przejść, czas chłodzenia.
- Możliwość automatyzacji/robotyzacji (powtarzalne detale, dostęp do złącza, tolerancje).
- Warunki pracy: hala produkcyjna, montaż w terenie, prace na wysokości, wiatr (osłona gazowa ma znaczenie).
- Dostępność kompetencji (kwalifikacje spawaczy, uprawnienia, doświadczenie w danej metodzie).
- Łączny koszt wytworzenia (nie tylko materiał dodatkowy, ale też poprawki, NDT, przestoje, energia, odpad).
W praktyce decyzja bywa prostsza, gdy dział technologiczny wspiera się WPS (Welding Procedure Specification), a procesy są kwalifikowane zgodnie z wymaganiami klienta i norm. W wielu branżach w Polsce standardem jest również stosowanie badań nieniszczących: VT, PT, MT, UT, RT.
Najpopularniejsze spawanie przemysłowe – metody i ich zastosowanie
Poniższe techniki to fundament, na którym opiera się większość produkcji spawanej w kraju: od konstrukcji stalowych i zbiorników po elementy maszyn i wyposażenie przemysłowe. Opisujemy je „po inżyniersku” – z naciskiem na zastosowania, ograniczenia i kryteria doboru.
MIG/MAG (GMAW) – szybkie spawanie produkcyjne w halach i liniach
Proces MIG/MAG (w normach często jako GMAW) to jedna z najczęściej wybieranych metod w przemyśle. Rdzeniem procesu jest łuk elektryczny jarzący się między topliwym drutem elektrodowym a spawanym materiałem, przy osłonie gazu.
Różnica MIG vs MAG:
- MIG – gazy obojętne (np. argon), typowo do aluminium i stopów nieżelaznych.
- MAG – gazy aktywne lub mieszanki (np. Ar/CO₂), najczęściej do stali.
Kiedy wybrać MIG/MAG?
- Produkcja seryjna i wielkoseryjna, gdy liczy się wydajność i powtarzalność.
- Stale konstrukcyjne (S235–S355 i podobne), elementy maszyn, ramy, podwozia, konstrukcje wsporcze.
- Wysoka opłacalność przy długich spoinach, zwłaszcza w pozycjach podolnych i nabocznych.
Zalety: wysoka prędkość, dobra automatyzowalność, łatwiejsza nauka niż TIG, szeroki wybór drutów i mieszanek gazowych, korzystny koszt procesu.
Ograniczenia: wrażliwość na podmuchy (gorsze w terenie), większe odpryski w zależności od parametrów i mieszanki gazowej, większe ryzyko odkształceń przy cienkich elementach, jeśli parametry są źle dobrane.
Przykład przemysłowy (Polska): w wielu zakładach wykonujących konstrukcje stalowe pod PN-EN 1090 metoda MAG jest „koniem roboczym” – szczególnie przy profilach zamkniętych, ceownikach i blachach grubszych, gdzie liczy się tempo i koszt.
TIG (GTAW) – najwyższa jakość spoin i kontrola ciepła
TIG (GTAW) wykorzystuje nietopliwą elektrodę wolframową, a materiał dodatkowy podaje się osobno (lub nie podaje, jeśli spoinę wykonuje się bez drutu). To metoda kojarzona z najwyższą estetyką spoin i kontrolą jeziorka.
Kiedy TIG jest najlepszym wyborem?
- Gdy kluczowa jest szczelność i czystość spoin: rurociągi procesowe, instalacje spożywcze, farmacja.
- Stal nierdzewna i kwasoodporna, aluminium (z odpowiednim prądem i osłoną), elementy cienkościenne.
- Spoiny korzeniowe w złączach rurowych (często TIG na przetop/korzeń, a wypełnienie np. MAG lub FCAW).
Zalety: bardzo dobra kontrola wprowadzanego ciepła, minimalne odpryski, wysoka jakość i estetyka, świetna metoda do cienkich materiałów i odpowiedzialnych złączy.
Ograniczenia: niższa wydajność niż MIG/MAG, wyższy koszt robocizny, większe wymagania względem umiejętności spawacza, wrażliwość na warunki (osłona gazowa).
Wskazówka praktyczna: w przemyśle w Polsce TIG często „wygrywa” na etapie prototypów, krótkich serii i tam, gdzie klient wymaga wysokiej jakości spoin (np. instalacje ze stali nierdzewnej), natomiast przy dużych wolumenach bywa łączony z innymi metodami.
MMA (111) – metoda elektrodą otuloną do prac montażowych i napraw
MMA (SMAW/111) to klasyczne spawanie elektrodą otuloną. Jest mniej „produkcyjne” w hali niż MAG, ale bywa niezastąpione w montażu i naprawach, szczególnie w terenie.
Kiedy stosować MMA?
- Prace serwisowe i remontowe: naprawy pęknięć, wzmocnienia, dospawania.
- Montaż konstrukcji na budowie, gdy warunki (wiatr, kurz) utrudniają spawanie w osłonie gazowej.
- Spawanie stali o podwyższonej wytrzymałości z dobraną elektrodą (np. niskowodorową) i reżimem technologicznym.
Zalety: mobilność, prostota sprzętu, odporność na warunki terenowe, duży wybór elektrod do różnych materiałów.
Ograniczenia: mniejsza wydajność, przerwy na wymianę elektrody, konieczność usuwania żużla, większa zależność jakości od techniki spawacza.
FCAW (spawanie drutem proszkowym) – wydajność i dobre własności mechaniczne
FCAW (Flux-Cored Arc Welding) wykorzystuje drut rdzeniowy/proszkowy, który stabilizuje łuk i może wspierać własności spoiny. Występują odmiany z osłoną gazową oraz samoosłonowe (rzadziej w Polsce w precyzyjnej produkcji, częściej w terenie).
Kiedy warto rozważyć FCAW?
- Grubsze przekroje i długie spoiny – gdy potrzebujesz dużej wydajności stapiania.
- Konstrukcje stalowe, produkcja ciężka, spoiny pachwinowe i doczołowe w elementach nośnych.
- Gdy zależy Ci na dobrej udarności i własnościach w niskich temperaturach (po dobraniu materiału dodatkowego).
Zalety: wysoka wydajność, stabilny łuk, często mniejsza wrażliwość na zabrudzenia niż klasyczny MAG.
Ograniczenia: dymienie, większa ilość odprysków w zależności od drutu i parametrów, konieczność kontroli zużycia materiałów i ustawień.
SAW (spawanie łukiem krytym) – ciężka produkcja, grube blachy, wysoka automatyzacja
SAW (Submerged Arc Welding) to proces, w którym łuk jarzy się pod warstwą topnika. Dzięki temu uzyskuje się bardzo stabilne warunki, wysoką wydajność i dobrą jakość, zwłaszcza przy grubych materiałach.
Typowe zastosowania SAW:
- Zbiorniki, rurociągi wielkogabarytowe, płaszcze i dennice.
- Konstrukcje energetyczne i ciężkie elementy stalowe o dużych grubościach.
- Zakłady z liniami zmechanizowanymi, gdzie spoiny są długie i proste.
Zalety: bardzo wysoka wydajność, niska ilość rozprysków, dobra jakość spoin, korzystne warunki BHP (łuk „ukryty”).
Ograniczenia: mała elastyczność w terenie, konieczność odpowiedniego przygotowania i pozycjonowania złączy, inwestycja w stanowiska/automaty.
Spawanie gazowe i lutospawanie – niszowo, ale wciąż potrzebne
W przemyśle ciężkim klasyczne spawanie gazowe jest dziś rzadziej spotykane, ale nadal ma zastosowania w pracach warsztatowych, przy cienkich materiałach lub w naprawach. Z kolei lutospawanie bywa używane przy blachach ocynkowanych i cienkich elementach, gdzie chce się ograniczyć przepalenia i zachować ochronę antykorozyjną (częściej w warsztatach niż w ciężkiej produkcji).
Nowoczesne i specjalistyczne technologie: kiedy opłaca się wyjść poza standard?
W wielu branżach w Polsce (automotive, AGD, energetyka, lotnictwo, produkcja precyzyjna) coraz częściej spotyka się procesy „premium” lub silnie zautomatyzowane. Są droższe we wdrożeniu, ale potrafią radykalnie zmniejszyć koszty jednostkowe i liczbę niezgodności.
Spawanie laserowe – szybkość, mała strefa wpływu ciepła, wysoka precyzja
Laser pozwala na bardzo szybkie łączenie z ograniczoną strefą wpływu ciepła (SWC), co redukuje odkształcenia. W praktyce wygrywa tam, gdzie liczy się estetyka, precyzja i minimalizacja poprawek.
Kiedy laser ma sens?
- Cienkie blachy i elementy o wysokich wymaganiach wymiarowych.
- Produkcja powtarzalna, gdzie koszt inwestycji rozkłada się na wolumen.
- Branże: automotive, obudowy, komponenty precyzyjne, baterie/elektromobilność.
Ograniczenia: wysoki CAPEX, wymagania BHP i osłon, wrażliwość na szczelinę i przygotowanie krawędzi, konieczność dobrego oprzyrządowania.
Spawanie hybrydowe laser + MIG/MAG – kompromis między tolerancjami a wydajnością
Proces hybrydowy łączy laser z łukiem elektrycznym. Laser zapewnia głęboki przetop i prędkość, a łuk pomaga „wypełnić” złącze i zwiększyć tolerancję na szczelinę.
- Plusy: większa tolerancja montażowa niż sam laser, wysoka prędkość, dobre parametry mechaniczne.
- Minusy: złożoność stanowiska, wymagania serwisowe, potrzeba doświadczonej kadry technologicznej.
Spawanie plazmowe (PAW) – precyzyjna alternatywa dla TIG
PAW bywa traktowane jako bardziej „koncentracyjne” TIG. Strumień plazmy zapewnia stabilny, skupiony łuk, co ułatwia uzyskanie powtarzalnych rezultatów w produkcji cienkich elementów.
Zastosowania: cienkie stale nierdzewne, precyzyjne komponenty, spoiny wymagające powtarzalności w zmechanizowanych stanowiskach.
Jak dobrać metodę do materiału? Praktyczny przewodnik
Dobór procesu zaczyna się od materiału bazowego. To on determinuje ryzyko pęknięć, porowatości, odkształceń i problemy z korozją międzykrystaliczną czy utratą własności.
Stal konstrukcyjna (czarna)
- Najczęściej: MAG (wydajność), FCAW (grube przekroje), SAW (bardzo grube i długie spoiny).
- Montaż/teren: MMA (odporność na wiatr), czasem drut samoosłonowy.
- Wysoka jakość/korzeń: TIG jako warstwa przetopowa w rurach.
Stal nierdzewna i kwasoodporna
- Najczęściej: TIG (jakość, czystość), MIG (wydajność przy większych grubościach).
- Uwaga: dobór gazu osłonowego, kontrola utleniania od strony grani (formowanie/argonowanie), czystość narzędzi i przygotowania krawędzi.
Aluminium i jego stopy
- Najczęściej: MIG (produkcyjnie), TIG (cienkie elementy i wysoka kontrola).
- Uwaga: tlenki Al, czystość powierzchni, właściwe parametry, ryzyko porowatości – zwłaszcza przy wilgoci i zanieczyszczeniach.
Żeliwo
- Często: naprawy MMA/TIG z odpowiednimi materiałami dodatkowymi i kontrolą chłodzenia.
- Uwaga: ryzyko pęknięć, potrzeba podgrzewania wstępnego i kontrolowanego studzenia (zależnie od typu żeliwa i naprawy).
Dobór metody do grubości i typu złącza
W praktyce „spawanie przemysłowe metody” warto rozpatrywać razem z grubością elementu i geometrią, bo to one determinują liczbę ściegów, wymaganą energię liniową i ryzyko odkształceń.
Cienkie blachy (np. 0,8–3 mm)
- Najlepiej: TIG (kontrola), MIG/MAG z odpowiednimi parametrami (tryb impulsowy, krótszy łuk), laser (minimalne odkształcenia).
- Ryzyka: przepalenia, falowanie, brak przetopu przy zbyt niskiej energii.
Średnie grubości (np. 3–12 mm)
- Najczęściej: MAG/FCAW, TIG na korzeń + MAG na wypełnienie (rurociągi, złącza doczołowe o wysokich wymaganiach).
- Cel: ograniczyć liczbę przejść przy zachowaniu jakości.
Grube przekroje (powyżej 12 mm)
- Najczęściej: FCAW, SAW, procesy zmechanizowane.
- Uwaga: przygotowanie rowka (V/U/X), podgrzewanie wstępne, kontrola międzyściegowa, ewentualna obróbka cieplna po spawaniu (PWHT) w zależności od wymagań.
Automatyzacja i robotyzacja: kiedy spawanie „na robocie” jest najlepsze?
W Polsce robotyzacja spawania przyspiesza, bo pomaga rozwiązać dwa chroniczne problemy: niedobór wykwalifikowanych spawaczy i potrzebę stabilnej jakości. Robot spawalniczy nie „zastępuje człowieka” w całości – kluczowe są: przygotowanie detali, oprzyrządowanie, program, kontrola jakości i utrzymanie ruchu.
Robotyzacja opłaca się najbardziej, gdy:
- detale są powtarzalne, a tolerancje produkcyjne stabilne,
- spoiny są długie lub jest ich dużo na jednym detalu,
- koszt braków i poprawek jest wysoki,
- można zastosować pozycjonery i dobre mocowanie.
Najczęściej robotyzowane procesy: MAG (stal), MIG (aluminium), czasem TIG (w zmechanizowanych aplikacjach) oraz hybrydy.
Jakość spoin w praktyce: jak ograniczyć niezgodności?
Bez względu na to, jakie techniki spawania przemysłowego wybierzesz, powtarzające się niezgodności zwykle wynikają z kilku źródeł: przygotowania, parametrów, czystości, organizacji pracy i kontroli procesu.
Najczęstsze problemy i przyczyny
- Porowatość – wilgoć, zanieczyszczenia, zła osłona gazowa, zbyt duża odległość dyszy.
- Brak przetopu – za mała energia, zbyt szybki posuw, błędne przygotowanie rowka.
- Podtopienia i przepalenia – zbyt duża energia liniowa, zły kąt palnika, brak podparcia w cienkich blachach.
- Pęknięcia – nieodpowiedni materiał dodatkowy, brak podgrzewania wstępnego, zbyt szybkie chłodzenie, wysokie naprężenia.
- Odkształcenia – zła kolejność spawania, zbyt duże ciągłe ściegi, brak przyrządów i planu minimalizacji skurczu.
Dobre praktyki w zakładzie produkcyjnym
- WPS i kwalifikowanie technologii (tam, gdzie wymagane) – minimalizuje „ręczne” decyzje na stanowisku.
- Kontrola przygotowania krawędzi (fazowanie, szczelina, czystość).
- Stabilne media: właściwy gaz, przepływ, reduktory, szczelność instalacji.
- Plan spawania: kolejność ściegów, symetria, sczepy, chłodzenie.
- Nadzór jakości: VT jako standard, a dalej PT/MT/UT/RT wg potrzeb i wymagań klienta.
Bezpieczeństwo i BHP w spawaniu przemysłowym (realnie, nie „na papierze”)
W polskich zakładach rośnie świadomość, że BHP to nie tylko przyłbica. Dymy spawalnicze, promieniowanie łuku, hałas, ryzyko porażenia i pożaru – to codzienność, którą trzeba opanować procedurami i wyposażeniem.
- Wentylacja i odciągi miejscowe – kluczowe zwłaszcza przy FCAW i pracach w zamkniętych przestrzeniach.
- Ochrona dróg oddechowych – w razie potrzeby maski z wymuszonym przepływem.
- Ochrona oczu i skóry – przyłbice z odpowiednim filtrem, rękawice, odzież trudnopalna.
- Procedury przeciwpożarowe – nadzór prac gorących, zabezpieczenie otoczenia, gaśnice, koce.
- Szkolenia – praktyczne, nie tylko formalne: ustawienie gazu, kontrola przewodów, zasady pracy w zbiornikach.
Porównanie metod: szybka ściąga dla działu produkcji
Poniżej krótkie zestawienie, które pomaga wstępnie zawęzić wybór technologii (potem i tak warto zrobić próbę technologiczną i oprzeć parametry o WPS):
- MIG/MAG – najlepsze „na produkcję” w hali; łatwe do robotyzacji; świetny stosunek koszt/jakość.
- TIG – gdy liczy się jakość, szczelność i kontrola; wolniejsze, ale bardzo pewne w odpowiedzialnych złączach.
- MMA – montaż i naprawy; dobra metoda terenowa; mniejsza wydajność w serii.
- FCAW – wydajność na grubych przekrojach; mocne w ciężkiej produkcji.
- SAW – top przy długich spoinach i grubych blachach; wymaga zmechanizowania i przygotowania.
- Laser – precyzja i szybkość przy cienkich elementach; wymaga inwestycji i dobrego oprzyrządowania.
Jak wdrożyć właściwą technologię w firmie? Krok po kroku
Jeśli chcesz uporządkować temat „spawanie przemysłowe metody” w organizacji, podejdź do tego jak do projektu technologicznego, a nie jednorazowego zakupu spawarki.
1) Zdefiniuj wymagania wyrobu i rynku
- Jakie normy i poziomy jakości mają obowiązywać?
- Czy wyrób jest nośny, ciśnieniowy, narażony na zmęczenie?
- Jakie badania NDT są wymagane przez klienta?
2) Dobierz metodę i zrób próby
- Porównaj 2–3 procesy na rzeczywistym detalu (lub reprezentatywnym złączu).
- Policz czas cyklu, ilość przejść, zużycie drutu/gazu, odsetek poprawek.
- Zweryfikuj odkształcenia i powtarzalność wymiarów.
3) Opracuj WPS i przygotuj produkcję
- Ustal parametry, zakresy i krytyczne punkty kontroli.
- Przygotuj oprzyrządowanie, pozycjonery, instrukcje stanowiskowe.
- Zapewnij stabilne dostawy gazów i materiałów dodatkowych.
4) Zaplanuj kontrolę jakości i doskonalenie
- Ustal plan badań (VT + NDT wg ryzyka i wymagań).
- Zbieraj dane o niezgodnościach i przyczynach (np. 5Why).
- Standaryzuj: ustawienia, czyszczenie, kolejność spawania.
Podsumowanie: które metody są „najskuteczniejsze” i kiedy je stosować?
Nie istnieje jedna uniwersalna technika, która zawsze wygrywa. Najskuteczniejsza jest ta, która spełnia wymagania jakościowe przy najniższym koszcie całkowitym i największej stabilności procesu. W polskich realiach produkcyjnych najczęściej fundamentem jest MAG (wydajność), uzupełniany przez TIG (jakość i szczelność), MMA (teren i naprawy), a w ciężkiej produkcji przez FCAW i SAW. W firmach o wysokiej skali i wymaganiach wymiarowych coraz częściej pojawia się laser oraz procesy hybrydowe.
Jeśli chcesz dobrać proces pod konkretny detal, kluczowe są: materiał, grubość, pozycja spawania, wymagania normowe i docelowa liczba sztuk. Dopiero wtedy wybór technologii przestaje być „opinią”, a staje się decyzją opartą o dane.
Zobacz również
Kosztorys budowlany krok po kroku: jak go zrobić, żeby nie przepłacić?
Dobry kosztorys budowlany to nie tylko „tabelka z cenami”, ale…
Od projektu do gotowego detalu: jak powstają nowoczesne wyroby metalowe?
Nowoczesne wyroby metalowe spotykamy dziś wszędzie: w maszynach, budownictwie, motoryzacji,…
Kontener w drodze? Sprawdź, jak szybko i bezpiecznie zorganizować transport dla Twojego ładunku
Transport kontenera to nie tylko „zamówienie ciężarówki”. W grę wchodzą…
Trwałe oznaczenia, pewna identyfikacja: jak znakować wyroby przemysłowe, by uniknąć kosztownych pomyłek
W produkcji i logistyce jedna pomyłka w identyfikacji potrafi kosztować…
Nowe technologie w firmie bez bólu: jak wprowadzać innowacje krok po kroku
Nowe narzędzia potrafią przyspieszyć pracę, obniżyć koszty i poprawić obsługę…
Gdzie CNC robi różnicę? Najciekawsze zastosowania obróbki, które zmieniają przemysł
Jeszcze niedawno CNC kojarzyło się głównie z precyzyjnym „wycinaniem metalu”…
Produkcja zgodna z prawem: najważniejsze wymogi, o których musisz pamiętać
Produkcja w Polsce – niezależnie od tego, czy mówimy o…
Jak przedsiębiorca może spać spokojnie? Praktyczny przewodnik po ubezpieczeniu zdrowotnym
Własna firma daje wolność, ale też odpowiedzialność: za przychody, zespół,…
Jak odczytać realną wartość pieniądza? Przewodnik po tym, co dziś naprawdę mogą kupić Twoi klienci
Wartość pieniądza nie jest stała — zmienia się wraz z…