Obróbka cieplna bez magii: skąd biorą się „supermoce” metalu?
W potocznym języku mówi się, że stal można „zahartować”, „odpuścić” albo „wyżarzyć” – i już. W praktyce to zestaw świadomych zabiegów, które sterują strukturą wewnętrzną metalu (mikrostrukturą) oraz naprężeniami. Dzięki temu ten sam gatunek stali może być raz bardzo twardy i odporny na ścieranie (np. noże, dłuta), a innym razem sprężysty i odporny na pękanie (np. resory), albo łatwy w obróbce skrawaniem (np. po zmiękczaniu).
Najważniejsza myśl: obróbka cieplna metali to kontrolowane grzanie i chłodzenie. Z pozoru proste, ale diabeł tkwi w szczegółach: temperaturze, czasie wygrzewania, szybkości chłodzenia, atmosferze pieca oraz doborze medium chłodzącego.
Co tak naprawdę zmienia się w metalu?
W stalach kluczowe są przemiany fazowe żelaza z węglem. To one decydują o tym, czy w strukturze dominuje miękki ferryt i perlit, czy twardy martenzyt, czy bardziej zbalansowany bainit. W metalach nieżelaznych (np. aluminium, miedź) mechanizmy są inne – istotne jest m.in. starzenie i wydzielanie faz wzmacniających.
Efekt „supermocy” bierze się zwykle z jednej z tych potrzeb:
- twardość i odporność na ścieranie (narzędzia, elementy współpracujące ciernie),
- udarność i odporność na pękanie (części narażone na uderzenia),
- sprężystość (sprężyny, elementy pracujące cyklicznie),
- stabilność wymiarowa (elementy precyzyjne),
- odprężenie po spawaniu, obróbce plastycznej czy skrawaniu.
Trzy filary: hartowanie, odpuszczanie i wyżarzanie – kto jest od czego?
Choć w warsztatach często używa się tych pojęć wymiennie, to różne cele i efekty:
- Hartowanie – maksymalizacja twardości (zwykle kosztem plastyczności); wymaga szybkiego chłodzenia z odpowiedniej temperatury.
- Odpuszczanie – „ugłaskanie” zahartowanej stali: zmniejszenie kruchości, ustabilizowanie struktury, dopasowanie własności do zastosowania.
- Wyżarzanie – szeroka rodzina procesów: zmiękczanie, ujednorodnianie, rekrystalizacja, odprężanie. Często ma przygotować materiał do dalszej obróbki.
Dlaczego prawie nigdy nie kończy się na samym hartowaniu?
Stal po hartowaniu bywa bardzo twarda, ale jednocześnie krucha i „pełna” naprężeń. Bez odpuszczania rośnie ryzyko pęknięć (czasem nawet po kilku godzinach od zabiegu) albo wyszczerbień w pracy. Dlatego w praktyce mówi się o zestawie: hartowanie + odpuszczanie jako podstawowej ścieżce dla stali narzędziowych i konstrukcyjnych.
Hartowanie: jak zamienić stal w „pancerz”
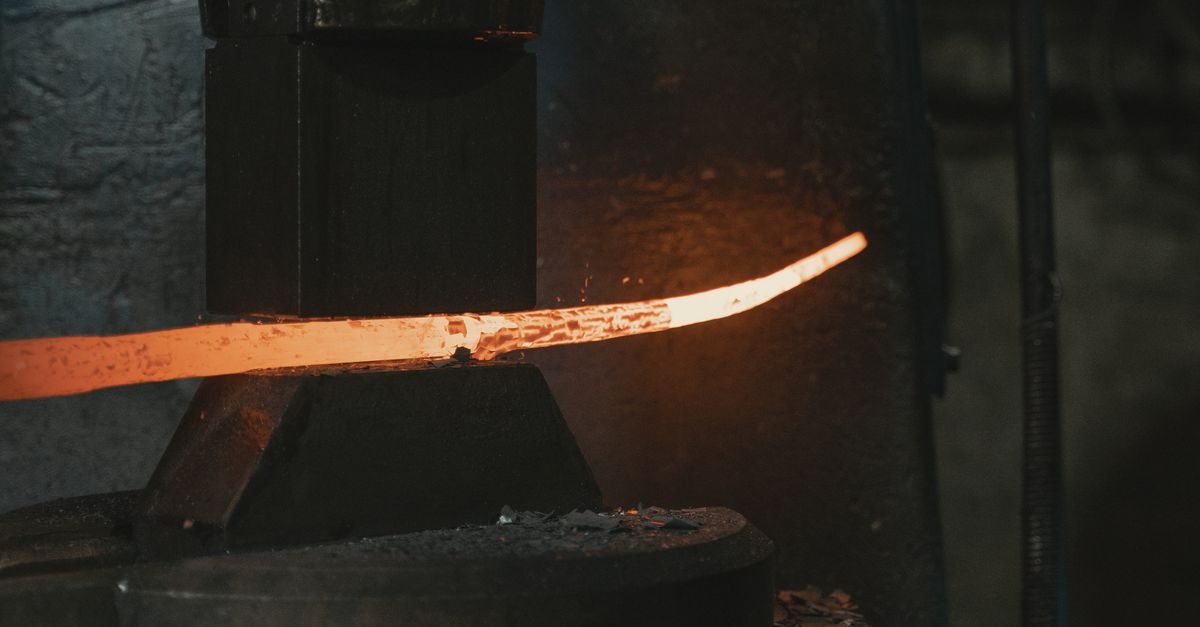
Hartowanie polega na nagrzaniu stali do temperatury, w której powstaje austenit, a następnie na szybkim chłodzeniu tak, aby uzyskać martenzyt (bardzo twardą strukturę). Kluczowe jest dobranie temperatury austenityzowania i szybkości chłodzenia do składu chemicznego (zawartości węgla, dodatków stopowych) oraz przekroju elementu.
Podstawowe etapy hartowania
- Nagrzewanie – w kontrolowany sposób, aby ograniczyć gradienty temperatur i ryzyko odkształceń.
- Wygrzewanie – utrzymanie temperatury, by wyrównać ją w całym przekroju.
- Chłodzenie (gaszenie) – szybkie odprowadzenie ciepła w dobranym medium.
Media chłodzące: woda, olej, polimery, powietrze
W polskich realiach warsztatowych najczęściej spotkasz:
- Wodę – bardzo agresywna, daje wysoką szybkość chłodzenia, ale zwiększa ryzyko pęknięć i odkształceń (szczególnie przy skomplikowanych kształtach).
- Olej hartowniczy – łagodniejszy, częsty wybór dla stali stopowych; ważna jest temperatura oleju i jego kondycja (starzenie oleju pogarsza powtarzalność).
- Roztwory polimerowe – pozwalają sterować intensywnością chłodzenia, bywają popularne w zakładach produkcyjnych.
- Powietrze / gaz – typowe dla stali hartujących się w powietrzu (np. niektóre narzędziowe), często w piecach próżniowych.
Najczęstsze błędy przy hartowaniu (i jak ich uniknąć)
- Za wysoka temperatura – ziarno rośnie, pogarsza się udarność; efekt: „twarde, ale kruche”.
- Za krótki/za długi czas wygrzewania – niedogrzanie rdzenia albo nadmierne przegrzanie powierzchni.
- Złe medium – woda zamiast oleju (pęknięcia), olej zamiast wody (niedohartowanie).
- Brak przygotowania powierzchni – zgorzelina, zanieczyszczenia i ostre karby zwiększają ryzyko pęknięć.
- Opóźnione odpuszczanie – część „strzela” po czasie; w praktyce odpuszcza się możliwie szybko po hartowaniu.
Hartowanie powierzchniowe: twarda skóra, miękki rdzeń
Gdy potrzebujesz odpornej na zużycie powierzchni, ale rdzeń ma zostać ciągliwy, stosuje się hartowanie powierzchniowe (np. indukcyjne, płomieniowe). To częste w przypadku wałów, kół zębatych i bieżni. Zyskujesz:
- większą odporność na ścieranie i kontaktowe zmęczenie,
- mniejsze ryzyko kruchego pękania całego elementu,
- lepszą żywotność w warunkach tarcia.
Odpuszczanie: kontrolowane „zmiękczenie” po hartowaniu
Odpuszczanie polega na ponownym nagrzaniu zahartowanej stali do temperatury niższej niż podczas austenityzowania i wygrzewaniu przez określony czas, a następnie chłodzeniu (zwykle na powietrzu). Celem jest zmniejszenie naprężeń, obniżenie kruchości i ustawienie równowagi między twardością a ciągliwością.
Trzy praktyczne „poziomy” odpuszczania
- Niskie odpuszczanie – gdy chcesz zachować wysoką twardość (np. narzędzia tnące), ale ograniczyć ryzyko pęknięć.
- Średnie odpuszczanie – kompromis dla elementów pracujących udarowo lub sprężyście (np. niektóre sprężyny, elementy maszyn).
- Wysokie odpuszczanie – gdy priorytetem jest udarność i odporność na pękanie; często w połączeniu z hartowaniem tworzy to ulepszanie cieplne stali konstrukcyjnych.
Ulepszanie cieplne: duet do zadań specjalnych
W polskim przemyśle termin ulepszanie cieplne zwykle oznacza hartowanie + wysokie odpuszczanie. To standard dla wielu stali konstrukcyjnych stosowanych na wały, osie, śruby o wysokiej wytrzymałości czy elementy maszyn rolniczych. Efekt: wyższa granica plastyczności i wytrzymałość przy zachowaniu sensownej udarności.
Pułapka: kruchość odpuszczania
Niektóre stale stopowe mogą wykazywać spadek udarności przy odpuszczaniu w określonych zakresach temperatur. Dlatego w praktyce technolog dobiera parametry na podstawie zaleceń dla gatunku stali, prób oraz wymagań normowych. Jeśli działasz warsztatowo, trzymaj się kart materiałowych i zaleceń producenta stali/narzędzia.
Wyżarzanie: reset, naprawa i przygotowanie materiału
Wyżarzanie to nie jeden proces, lecz cała grupa zabiegów cieplnych. Wspólny mianownik: kontrolowane nagrzewanie, wygrzewanie i chłodzenie (często wolniejsze), aby uzyskać pożądane własności: mniejszą twardość, lepszą obrabialność, mniejsze naprężenia albo bardziej jednorodną strukturę.
Najważniejsze rodzaje wyżarzania (w praktyce)
- Wyżarzanie odprężające – usuwa naprężenia po spawaniu, gięciu, toczeniu, frezowaniu; zwykle bez dużych zmian twardości.
- Wyżarzanie zmiękczające (sferoidyzujące) – szczególnie ważne dla stali wysokowęglowych; ułatwia skrawanie i późniejsze hartowanie.
- Wyżarzanie normalizujące – poprawa jednorodności struktury po odlewaniu lub kuciu; często jako etap przygotowawczy.
- Wyżarzanie rekrystalizujące – typowe po intensywnej obróbce plastycznej na zimno; przywraca plastyczność.
Dlaczego wyżarzanie bywa kluczowe dla jakości?
Wiele problemów przypisywanych „złemu hartowaniu” zaczyna się wcześniej: od niejednorodnej struktury, naprężeń po obróbce lub spawaniu, a nawet od niewłaściwego stanu dostawy materiału. Dobrze dobrane wyżarzanie potrafi:
- zmniejszyć ryzyko paczenia podczas późniejszego hartowania,
- ustabilizować wymiary (ważne w częściach precyzyjnych),
- poprawić powtarzalność wyników w produkcji seryjnej.
Nie tylko stal: obróbka cieplna aluminium, miedzi i stopów nieżelaznych
Choć w potocznym ujęciu temat kojarzy się głównie ze stalą, obróbka cieplna metali dotyczy też stopów aluminium (np. w rowerach, motoryzacji), miedzi i jej stopów (mosiądze, brązy) czy tytanu. Tu „supermoce” często wynikają z innych zjawisk niż martenzyt.
Aluminium: przesycanie i starzenie
W wielu stopach Al kluczowe jest przesycanie (rozpuszczenie składników stopowych w roztworze stałym) oraz starzenie (naturalne lub sztuczne), które powoduje wydzielanie drobnych cząstek wzmacniających. Efektem może być duży wzrost wytrzymałości przy zachowaniu niskiej masy. Ważne: nie każdy stop aluminium „da się zahartować” jak stal – tu działa inny mechanizm.
Miedź i mosiądz: zmiękczanie przez wyżarzanie
Miedź po zgniocie staje się twardsza (umocnienie odkształceniowe). Wyżarzanie może przywrócić plastyczność dzięki rekrystalizacji. Dlatego w obróbce blach, rur czy przewodów wyżarzanie bywa kluczowe dla dalszego formowania.
Jak dobrać proces do zastosowania? Praktyczna ściąga
Dobór obróbki cieplnej to zawsze gra między twardością, udarnością, sprężystością i stabilnością wymiarową. Poniżej orientacyjne wskazówki (zawsze weryfikuj z kartą materiałową i wymaganiami norm):
Elementy tnące i narzędzia (noże, dłuta, wykrojniki)
- Cel: wysoka twardość i odporność na ścieranie.
- Typowy kierunek: hartowanie + niskie/średnie odpuszczanie.
- Uwaga: ostre naroża i karby to ryzyko pęknięć – przygotuj geometrię i powierzchnię.
Wały, osie, śruby o wysokiej wytrzymałości
- Cel: wytrzymałość zmęczeniowa i udarność.
- Typowy kierunek: ulepszanie cieplne (hartowanie + wysokie odpuszczanie).
- Uwaga: kontrola odkształceń i prostowanie po obróbce.
Elementy po spawaniu (konstrukcje, ramy, rurociągi)
- Cel: redukcja naprężeń i ryzyka pęknięć.
- Typowy kierunek: wyżarzanie odprężające (czasem obróbka cieplna po spawaniu wg procedur).
- Uwaga: liczy się zgodność z technologią spawania i wymaganiami odbioru.
Piece, atmosfera i kontrola procesu: dlaczego „domowe” grzanie to loteria?
W małych warsztatach w Polsce wciąż spotyka się hartowanie „na kolor” i chłodzenie w wiadrze. Da się tak uzyskać działający efekt w prostych przypadkach, ale powtarzalność bywa słaba. W profesjonalnej obróbce kluczowe są:
- dokładny pomiar temperatury (termopary, pirometry, rejestracja),
- kontrola atmosfery (ochrona przed odwęgleniem i utlenianiem),
- czystość i stan medium chłodzącego,
- czas liczony od osiągnięcia temperatury w rdzeniu, nie „od włożenia do pieca”.
Odwęglenie i zgorzelina: cichy zabójca twardości
Jeśli stal nagrzewasz w utleniającej atmosferze, warstwa wierzchnia może stracić węgiel (odwęglenie). Efekt: powierzchnia po hartowaniu bywa miększa niż powinna – szczególnie problematyczne w narzędziach. Rozwiązania to m.in. piec z atmosferą ochronną, pakietowanie, pasty ochronne lub obróbka w próżni (w zależności od skali i budżetu).
Kontrola jakości: skąd wiesz, że wyszło dobrze?
Dobrze przeprowadzona obróbka cieplna metali powinna być mierzalna. Najczęściej stosuje się:
- pomiary twardości (HRC, HV, HB) – szybka weryfikacja efektu hartowania i odpuszczania,
- badania metalograficzne – ocena mikrostruktury (np. udział martenzytu, wielkość ziarna),
- badania udarności (Charpy) – ważne w konstrukcjach narażonych na uderzenia,
- kontrola wymiarów i bicia – szczególnie w wałach i częściach precyzyjnych,
- badania nieniszczące (MT, PT) – wykrywanie pęknięć po hartowaniu.
Paczenie i pęknięcia: skąd się biorą?
Odkształcenia po hartowaniu to mieszanka: gradientów temperatur, przemian fazowych i naprężeń. Ryzyko rośnie, gdy:
- część ma nierównomierne przekroje (grube i cienkie fragmenty),
- ma ostre naroża i karby,
- jest chłodzona zbyt agresywnie,
- materiał ma niejednorodną strukturę przed procesem.
Dlatego w produkcji często stosuje się przyrządy, zawieszki, kontrolowane chłodzenie, a nawet hartowanie stopniowe lub izotermiczne – zależnie od wymagań.
Bezpieczeństwo i ekologia w polskich realiach: o czym warto pamiętać
Obróbka cieplna to nie tylko parametry, ale też BHP i odpowiedzialność środowiskowa – szczególnie gdy w grę wchodzi olej, wysokie temperatury i opary.
- Wentylacja: opary oleju hartowniczego i dym ze zgorzeliny wymagają sprawnej wentylacji miejscowej.
- Ryzyko pożaru: olej ma temperaturę zapłonu – potrzebne są procedury i gaśnice odpowiedniego typu.
- Środki ochrony osobistej: rękawice żaroodporne, przyłbica, odzież trudnopalna.
- Utylizacja: zużyte oleje i kąpiele technologiczne podlegają przepisom – w firmach zwykle odbiera je uprawniony podmiot.
FAQ: krótkie odpowiedzi na częste pytania
Czy każdy metal da się zahartować?
Nie. „Hartowanie” w sensie tworzenia martenzytu dotyczy głównie stali (i niektórych stopów żelaza). Stopy aluminium czy miedzi można wzmacniać innymi metodami obróbki cieplnej (np. przesycanie i starzenie), ale to inna fizyka procesu.
Czy da się hartować bez pieca?
Da się, ale powtarzalność i kontrola są ograniczone. Bez stabilnej temperatury i wygrzewania łatwo o niedohartowanie rdzenia, przegrzanie powierzchni lub duże odkształcenia.
Dlaczego po hartowaniu element pękł dopiero następnego dnia?
Często winne są wysokie naprężenia własne i brak szybkiego odpuszczania, a także karby geometryczne lub zbyt agresywne chłodzenie. Pęknięcia mogą ujawniać się z opóźnieniem.
Co jest ważniejsze: temperatura czy czas?
Oba parametry są krytyczne. Temperatura decyduje o tym, jakie przemiany są możliwe, a czas o tym, czy zajdą w całym przekroju. W praktyce liczy się też szybkość nagrzewania i chłodzenia.
Podsumowanie: jak podejść do obróbki cieplnej jak technolog, a nie jak hazardzista
Jeśli chcesz, by metal faktycznie zyskał „supermoce”, potraktuj proces jak zestaw kontrolowanych kroków, a nie jednorazowy trik. Hartowanie daje twardość, odpuszczanie nadaje jej sens użytkowy, a wyżarzanie przygotowuje materiał, stabilizuje go i ratuje po trudnych operacjach. Najlepsze efekty daje połączenie wiedzy o materiale (gatunek, przekrój, stan dostawy) z kontrolą temperatury, czasu i chłodzenia oraz z weryfikacją wyniku (twardość, struktura, wymiary).
W praktyce – niezależnie od tego, czy działasz w małym warsztacie w Polsce, czy w produkcji seryjnej – warto trzymać się dokumentacji materiałowej, korzystać ze sprawdzonych olejów/mediów, unikać ostrych karbów i pamiętać, że po hartowaniu odpuszczanie to nie opcja, tylko obowiązek w większości zastosowań.
Zobacz również
Niechciany lokator w domu: jak rozpoznać i skutecznie pozbyć się problemu na ścianach
Wilgotne plamy przy suficie, nieprzyjemny zapach w kącie pokoju, czarne…
Produkcja zgodna z prawem: najważniejsze wymogi, o których musisz pamiętać
Produkcja w Polsce – niezależnie od tego, czy mówimy o…
Motoryzacja bez wychodzenia z domu: jak sprytnie kupować części i akcesoria przez internet
Zakupy do samochodu nie muszą oznaczać jeżdżenia po hurtowniach, stania…
Spawanie w przemyśle bez tajemnic: najskuteczniejsze metody i kiedy je stosować
Spawanie w przemyśle to dziś nie tylko „łączenie metalu”, ale…
Jak ograniczyć ślad węglowy w transporcie towarów? Praktyczne sposoby na mniejsze emisje
Transport towarów jest krwiobiegiem gospodarki – także w Polsce, gdzie…
Jak uratować nierówną posadzkę? Sprawdzone metody naprawy i wyrównania krok po kroku
Nierówna posadzka potrafi zepsuć cały remont: panele „pływają”, płytki pękają,…
Od granulatu do gotowego produktu: jak wygląda nowoczesna obróbka tworzyw w praktyce?
Tworzywa sztuczne są dziś wszędzie: w motoryzacji, AGD, medycynie, opakowaniach…
Transport intermodalny bez tajemnic: co to jest i dlaczego zmienia logistykę?
Transport intermodalny to jedno z tych pojęć, które coraz częściej…
Drugie życie auta: jak mądrze wybierać części z demontażu i nie przepłacać
Rosnące ceny napraw i części sprawiają, że coraz więcej kierowców…