Dlaczego „od projektu do detalu” ma dziś kluczowe znaczenie?
W realiach polskiego przemysłu rośnie presja na krótsze terminy, stabilną jakość i konkurencyjne koszty. Dla wielu firm (od producentów maszyn po integratorów automatyki) liczy się nie tylko sam wyrób, ale cały łańcuch: od koncepcji, przez prototyp, aż po serię produkcyjną. Właśnie dlatego tak ważne jest rozumienie, jak przebiega proces powstawania detali oraz jakie decyzje na wczesnym etapie projektu wpływają na późniejszą cenę i niezawodność.
Nowoczesna produkcja elementów technicznych to nie jeden „magiczny etap”, lecz zestaw powiązanych działań, w których:
- projekt uwzględnia możliwości technologiczne (CNC, wtrysk, druk 3D, obróbki specjalne),
- materiał dobiera się pod obciążenia, środowisko pracy i wymagania norm,
- proces wytwarzania planuje się pod powtarzalność i kontrolę tolerancji,
- jakość mierzy się metrologicznie, a nie „na oko”.
W efekcie powstaje detal, który nie tylko „pasuje”, ale także działa w długim horyzoncie czasu, nawet w trudnych warunkach: przy drganiach, temperaturze, wilgotności czy kontaktach z chemikaliami.
Krok 1: Analiza potrzeb i założeń – fundament udanego projektu
Proces zaczyna się dużo wcześniej niż uruchomienie maszyny. Pierwszym etapem jest zebranie wymagań i zdefiniowanie funkcji detalu. W polskich realiach często spotyka się dwa scenariusze:
- projekt „od zera” – nowy produkt, nowe założenia, testy i iteracje,
- odtworzenie lub modernizacja – element do istniejącego urządzenia, czasem bez pełnej dokumentacji.
Na tym etapie warto doprecyzować m.in.:
- obciążenia statyczne i dynamiczne (siły, momenty, uderzenia),
- wymaganą żywotność (np. liczba cykli),
- warunki pracy: temperatura, korozja, kontakt z olejami/rozpuszczalnikami, UV,
- ograniczenia montażowe (dostęp narzędzi, kolejność montażu),
- wymagania branżowe i normy (np. elementy do przemysłu spożywczego, medycznego, automotive).
Im lepiej opisany problem, tym mniej kosztownych zmian w późniejszych etapach. Zmiana tolerancji lub materiału „na końcu” potrafi przełożyć się na przebudowę procesu, opóźnienia i większy koszt jednostkowy.
Brief techniczny: co powinien zawierać?
Dobry brief to oszczędność czasu po obu stronach. Z perspektywy zamawiającego w Polsce (często dział UR, konstruktor, technolog, właściciel firmy) szczególnie przydatne są:
- model 3D (STEP) i/lub rysunek 2D (PDF/DWG),
- wymagania co do tolerancji, chropowatości i pasowań,
- preferencje materiałowe (lub opis środowiska pracy),
- planowana ilość: prototyp/mała seria/seria,
- termin i priorytety: koszt vs czas vs jakość.
Jeśli dokumentacji brak, przydają się próbki, zdjęcia, pomiary, a czasem skan 3D i analiza zużycia elementu.
Krok 2: Projektowanie CAD i przygotowanie do wytwarzania (DFM/DFA)
Współczesne projektowanie odbywa się w systemach CAD, gdzie powstaje geometria, złożenia, a często również symulacje. Jednak kluczową rolę odgrywa podejście DFM (Design for Manufacturing) i DFA (Design for Assembly), czyli projektowanie pod produkcję i montaż.
W praktyce oznacza to takie ukształtowanie elementu, aby:
- dało się go wykonać dostępną technologią bez „akrobatyki” na maszynie,
- minimalizować liczbę operacji (i ustawień),
- utrzymać wymagane tolerancje w sposób powtarzalny,
- ułatwić montaż i serwis.
To etap, na którym wiele firm w Polsce podejmuje świadomą decyzję: czy lepiej wytwarzać lokalnie (krótszy łańcuch dostaw, łatwiejsze korekty), czy korzystać z produkcji zewnętrznej w większej skali. Niezależnie od wyboru, zasady DFM/DFA zwiększają szanse na stabilny proces.
Tolerancje, pasowania i chropowatość – gdzie łatwo przepłacić?
Jednym z najczęstszych błędów w dokumentacji jest „przetolerowanie” – wpisanie zbyt ciasnych tolerancji wszędzie, „na zapas”. Skutki są przewidywalne:
- droższa obróbka (więcej przejść, wolniejsze parametry, czas na wykończenie),
- większe ryzyko braków,
- kosztowniejsza kontrola jakości.
Lepsze podejście to wskazanie krytycznych powierzchni funkcjonalnych (np. gniazdo łożyska, powierzchnia uszczelnienia) i pozostawienie reszty w tolerancjach ogólnych. Podobnie z chropowatością: nie każdy detal potrzebuje powierzchni „jak lustro”.
Krok 3: Dobór materiału – metal, tworzywo, kompozyt, a może hybryda?
Materiał determinuje nie tylko wytrzymałość, lecz także sposób obróbki, możliwość wykończenia, odporność na korozję i koszt. W nowoczesnym przemyśle stosuje się szerokie spektrum materiałów, a decyzja często wynika z kompromisu między parametrami a opłacalnością.
W praktyce produkcja elementów technicznych w Polsce opiera się najczęściej na:
- stalach konstrukcyjnych (łatwa dostępność, dobre parametry),
- stalach nierdzewnych (spożywka, farmacja, środowiska korozyjne),
- aluminium (lekkość, dobra obrabialność),
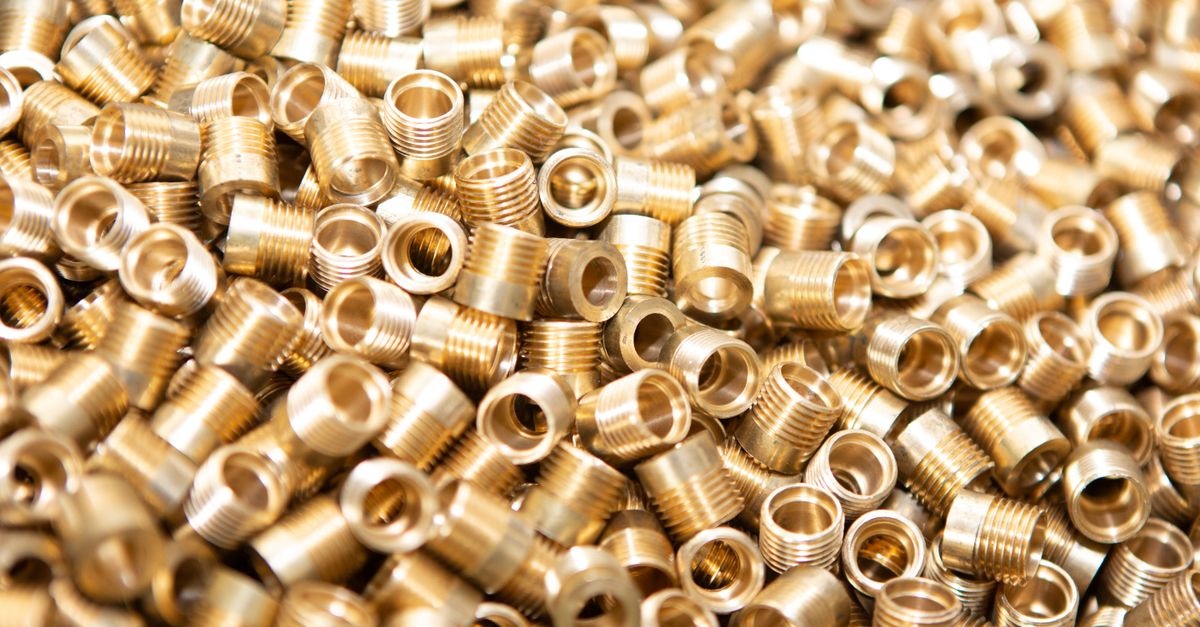
- mosiądzu i brązie (łożyskowanie, elementy o dobrych właściwościach ślizgowych),
- tworzywach inżynieryjnych (POM, PA, PC, PEEK – niska masa, izolacja, tarcie),
- elastomerach (uszczelnienia, tłumienie drgań),
- kompozytach (lekkość i sztywność, gdy to uzasadnione).
Dobór materiału w praktyce: pytania, które warto zadać
- Czy element pracuje w kontakcie z wodą, solą, chemikaliami?
- Czy kluczowa jest masa (np. elementy ruchome, robotyka)?
- Jaka jest temperatura pracy i czy występują cykle termiczne?
- Czy detal ma kontakt z żywnością lub skórą człowieka (higiena, atesty)?
- Czy potrzebna jest odporność na ścieranie lub niski współczynnik tarcia?
Odpowiedzi prowadzą do świadomego wyboru: czasem wystarczy stal i prosta powłoka, a czasem konieczna jest nierdzewka, anodowanie aluminium lub tworzywo o podwyższonej odporności.
Krok 4: Wybór technologii wytwarzania – co daje najlepszy efekt?
Nie ma jednej „najlepszej” metody. Technologię dobiera się do geometrii, tolerancji, wolumenu i kosztu docelowego. Najczęściej spotkasz poniższe podejścia, które w praktyce często się łączy.
Obróbka CNC: frezowanie i toczenie
Obróbka CNC to podstawowy filar, gdy liczy się precyzja, powtarzalność i możliwość szybkich zmian projektu. Typowe zastosowania:
- korpusy, uchwyty, adaptery, obudowy, części maszyn,
- wałki, tuleje, dystanse, gwinty, gniazda łożysk,
- prototypy i małe/średnie serie.
Atutem jest elastyczność: modyfikacja w CAD/CAM często oznacza po prostu nową ścieżkę narzędzia. W polskich zakładach standardem są dziś wieloosiowe centra obróbcze, sondy pomiarowe i narzędzia zapewniające stabilną jakość.
Wtrysk tworzyw sztucznych: gdy liczy się skala
Jeśli detal ma być produkowany w tysiącach lub milionach sztuk, wtrysk bywa bezkonkurencyjny kosztowo. Wymaga jednak formy wtryskowej, czyli inwestycji na starcie. Ta technologia sprawdza się przy:
- obudowach, zatrzaskach, elementach montażowych,
- detalach o złożonej geometrii,
- elementach lekkich i odpornych na korozję.
Warto pamiętać, że projekt pod wtrysk musi uwzględniać m.in. pochylenia, grubości ścianek, skurcz, lokalizację wypychaczy i bramek. To typowy obszar, gdzie DFM jest krytyczne.
Druk 3D: szybkie prototypowanie i produkcja krótkich serii
Druk 3D w Polsce stał się popularnym narzędziem do prototypowania, testów montażowych, a czasem nawet do produkcji końcowej w krótkich seriach. Zależnie od technologii (FDM, SLS, SLA, DMLS) można uzyskać różne parametry:
- szybkie prototypy do sprawdzenia dopasowania,
- detale o skomplikowanej geometrii niemożliwej w CNC,
- oprzyrządowanie produkcyjne (uchwyty, przyrządy, prowadnice).
Coraz częściej spotyka się model hybrydowy: druk 3D + obróbka wykańczająca krytycznych powierzchni.
Cięcie laserowe, gięcie i spawanie: szybka ścieżka dla konstrukcji blaszanych
Elementy z blach powstają zwykle w procesie: wycinanie (laser/plazma/woda), gięcie na prasie krawędziowej, spawanie, a na końcu obróbka wykańczająca i powłoki. Taka ścieżka jest szybka i często opłacalna w polskich realiach, zwłaszcza dla:
- osłon, szaf i obudów przemysłowych,
- konstrukcji wsporczych i ram,
- elementów montażowych maszyn.
Krok 5: Przygotowanie produkcji – CAM, narzędzia, oprzyrządowanie
Nawet najlepszy projekt wymaga dobrego przygotowania procesu. Na tym etapie powstaje technologia wykonania: dobór maszyn, narzędzi, kolejność operacji, parametry skrawania, strategie mocowania.
W praktyce to moment, w którym optymalizuje się:
- liczbę baz i zamocowań (im mniej, tym lepsza powtarzalność),
- czas cyklu,
- ryzyko odkształceń (np. cienkościenne elementy),
- dostęp narzędzi do krytycznych powierzchni.
Mocowanie detalu: detaliczny temat, który decyduje o jakości
Mocowanie wpływa bezpośrednio na geometrię, tolerancje i stabilność obróbki. W praktyce stosuje się:
- imadła, uchwyty tokarskie, kły,
- płyty bazowe i systemy zerowe,
- przyrządy dedykowane przy produkcji seryjnej.
Dobrze zaprojektowane oprzyrządowanie potrafi obniżyć koszt jednostkowy i ograniczyć błędy operatora, co jest szczególnie ważne przy większych seriach.
Krok 6: Wytwarzanie – jak wygląda „serce” procesu?
Etap produkcji to realizacja przygotowanej technologii. To tutaj widać różnicę między podejściem rzemieślniczym a nowoczesnym: liczy się powtarzalność, stabilny proces i kontrola parametrów.
W zależności od technologii, wytwarzanie obejmuje m.in.:
- obróbkę zgrubną i wykańczającą,
- wiercenie, gwintowanie, rozwiercanie,
- obróbki specjalne (np. EDM, szlifowanie),
- obróbkę cieplną lub powierzchniową.
W wielu zakładach standardem jest też monitorowanie narzędzi, kompensacje zużycia oraz wewnętrzne procedury jakościowe, które ograniczają ryzyko „rozjechania” się wymiarów w trakcie serii.
Gdzie powstają najczęstsze problemy?
Nawet przy dobrym projekcie zdarzają się wyzwania. Najczęstsze źródła problemów to:
- zmienność materiału (różne partie, naprężenia własne),
- odkształcenia cienkościennych elementów po obróbce,
- zbyt agresywne parametry skrawania lub źle dobrane narzędzia,
- błędy w bazowaniu i mocowaniu,
- braki w komunikacji: niejasne wymagania na rysunku.
Dlatego tak istotne są przeglądy techniczne, prototypy i kontrola w toku produkcji.
Krok 7: Obróbka cieplna i wykończenie powierzchni – trwałość w praktyce
W wielu zastosowaniach sama geometria nie wystarczy. Element ma też wytrzymać ścieranie, korozję lub pracę w kontakcie ciernym. Tu wchodzą procesy dodatkowe, które zmieniają właściwości materiału lub powierzchni.
Obróbka cieplna
Typowe cele obróbki cieplnej to zwiększenie twardości, poprawa sprężystości lub odporności na zmęczenie. Przykłady:
- hartowanie i odpuszczanie elementów narażonych na zużycie,
- ulepszanie cieplne wałków, kół i części przeniesienia napędu,
- odprężanie po intensywnej obróbce.
Powłoki i zabezpieczenia
W polskich warunkach (wilgoć, sól drogowa, przemysł) ochrona antykorozyjna jest często kluczowa. Stosuje się m.in.:
- anodowanie aluminium (estetyka + odporność),
- cynkowanie (ochrona stali),
- malowanie proszkowe (trwałość i wygląd),
- pasywację stali nierdzewnej,
- powłoki PVD i inne warstwy zwiększające odporność na zużycie.
Dobrze dobrana powłoka to nie „dodatek kosmetyczny”, ale element projektowania trwałości i serwisu.
Krok 8: Kontrola jakości i metrologia – jak potwierdza się zgodność detalu?
Nowoczesna kontrola jakości opiera się na pomiarach i zapisach, nie na subiektywnej ocenie. W zależności od wymagań stosuje się:
- suwmiarki, mikrometry, czujniki zegarowe,
- średnicówki i sprawdziany,
- płyty pomiarowe i wysokościomierze,
- maszyny współrzędnościowe CMM dla precyzyjnej geometrii 3D,
- pomiary chropowatości, twardości, grubości powłok.
W praktyce kontrola jakości obejmuje:
- kontrolę wejściową materiału,
- kontrolę międzyoperacyjną (w trakcie produkcji),
- kontrolę końcową przed wysyłką.
W przypadku bardziej wymagających branż dochodzą raporty pomiarowe, identyfikowalność partii oraz procedury zgodne z systemami jakości (np. ISO).
Jakość a koszt: jak znaleźć sensowny balans?
Warto dopasować poziom kontroli do ryzyka. Inaczej kontroluje się detal „pomocniczy”, a inaczej element odpowiedzialny za bezpieczeństwo. Dobrą praktyką jest ustalenie:
- które wymiary są krytyczne (CTQ – Critical to Quality),
- jak często wykonywać pomiary w serii,
- jak dokumentować wyniki, aby ułatwiać reklamacje i analizę przyczyn.
Krok 9: Pakowanie, logistyka i dostawa – niedoceniany etap procesu
Detale mogą być idealnie wykonane, a mimo to dotrzeć uszkodzone. Dlatego w profesjonalnym podejściu uwzględnia się:
- ochronę powierzchni (folie, przekładki, kapturki),
- zabezpieczenie antykorozyjne w transporcie,
- etykietowanie partii i zgodność z dokumentacją,
- opakowania dostosowane do kuriera/palety.
W Polsce istotne są też realia dostaw: krótkie terminy, zmienność harmonogramów w produkcji i potrzeba elastyczności. Dobre pakowanie zmniejsza ryzyko przestojów po stronie odbiorcy.
Prototyp a seria produkcyjna – jak zmienia się podejście?
Ten sam element może być wykonany zupełnie inaczej w zależności od skali. Prototyp ma przede wszystkim szybko zweryfikować projekt, a seria ma być zoptymalizowana kosztowo i procesowo.
W prototypowaniu liczy się czas i informacja zwrotna
- częściej wybiera się CNC lub druk 3D,
- dopuszcza się pewne uproszczenia,
- ważna jest możliwość szybkiej iteracji projektu.
W serii liczy się stabilność i koszt jednostkowy
- opłaca się inwestować w oprzyrządowanie, formy, przyrządy,
- większy nacisk kładzie się na czas cyklu i minimalizację odpadów,
- kontrola jakości bywa częściowo zautomatyzowana.
To rozróżnienie pomaga uniknąć błędu: oceniania opłacalności serii przez pryzmat prototypu (lub odwrotnie).
Najczęstsze błędy w zamawianiu detali i jak ich uniknąć
Wiele problemów wynika nie z samej technologii, lecz z komunikacji i dokumentacji. Oto najczęstsze pułapki oraz praktyczne rozwiązania:
- Niejasny rysunek – uzupełnij bazowanie, tolerancje krytyczne i wymagania powierzchni.
- Zbyt ciasne tolerancje wszędzie – wskaż CTQ i pozwól reszcie zostać w tolerancji ogólnej.
- Brak informacji o zastosowaniu – opisz środowisko pracy, aby dobrać materiał i powłokę.
- Brak planu na serię – już w prototypie myśl, czy to ma być 10 czy 10 000 sztuk.
- Ignorowanie montażu – sprawdź dostęp narzędzi, kolejność składania i serwis.
Takie podejście oszczędza czas, zmniejsza liczbę iteracji i poprawia jakość końcową – niezależnie od tego, czy element jest prosty, czy bardzo wymagający.
Trendy, które zmieniają produkcję w Polsce
Polski rynek przemysłowy szybko dojrzewa technologicznie. Coraz częściej spotkasz rozwiązania, które jeszcze kilka lat temu były domeną największych zakładów:
- cyfryzacja dokumentacji i obieg danych (modele 3D, wersjonowanie, PDM/PLM),
- integracja CAD/CAM i symulacje procesu,
- automatyzacja produkcji (roboty, podajniki, pomiary w maszynie),
- większy nacisk na identyfikowalność i raportowanie jakości,
- zrównoważone podejście: optymalizacja odpadu, lepsze planowanie partii.
Wszystko to sprawia, że produkcja elementów technicznych staje się bardziej przewidywalna: łatwiej estymować koszty, planować terminy i utrzymać jakość nawet w większej skali.
Podsumowanie: jak wygląda droga od projektu do gotowego detalu?
Nowoczesny detal techniczny nie powstaje „przy okazji”. To wynik uporządkowanego procesu: od analizy potrzeb, przez projekt CAD i zasady DFM, dobór materiału, wybór technologii wytwarzania, przygotowanie CAM i oprzyrządowania, aż po kontrolę jakości oraz właściwe wykończenie i logistykę.
Jeśli chcesz, aby element był jednocześnie trwały, powtarzalny i opłacalny, traktuj cały łańcuch jako jedną całość. Właśnie takie podejście jest znakiem rozpoznawczym firm, które rozwijają się w dynamicznych realiach polskiego rynku i dla których jakość oraz terminowość są równie ważne jak koszt.
Zobacz również
Jak podpisać dobrą umowę z ekipą budowlaną i spać spokojnie? Kluczowe zapisy, które chronią Twój dom i budżet
Budowa lub remont domu to jedna z największych inwestycji w…
Zawieszenie firmy bez stresu: kiedy warto zrobić przerwę i jak przejść przez formalności krok po kroku
Zawieszenie działalności to dla wielu przedsiębiorców sposób na złapanie oddechu…
Od projektu do gotowego detalu: jak powstają nowoczesne wyroby metalowe?
Nowoczesne wyroby metalowe spotykamy dziś wszędzie: w maszynach, budownictwie, motoryzacji,…
Przerwy i odpoczynek kierowcy bez stresu: najważniejsze zasady, które musisz znać
Przerwy w trasie to nie „zbędny przystanek”, tylko realna ochrona…
Ile naprawdę kosztuje pracownik? Kompletny przewodnik po wydatkach na zatrudnienie w firmie
Zatrudnienie pracownika to coś znacznie więcej niż wypłata „na rękę”.…
Przewozy kontenerowe bez tajemnic: najważniejsze zasady, które warto znać przed wysyłką
Przewozy kontenerowe to dziś jeden z najpewniejszych sposobów transportu towarów…
Jak rozpoznać dobrą ekipę budowlaną? Opinie, sygnały ostrzegawcze i praktyczne wskazówki
Wybór wykonawcy to jedna z najważniejszych decyzji przy budowie domu,…
Taras, który pokochasz: pomysły na przytulną strefę relaksu tuż przy domu
Taras może być najprzyjemniejszym „pokojem” w domu – pod warunkiem,…
Od pomysłu do zysku: jak zaprojektować model działania, który naprawdę działa
Dobry pomysł to dopiero początek. To, czy przerodzi się w…